• ¿Por qué la tinta se encoge o deja puntos desnudos en películas de PP, PE y PET?
    ¿Por qué la tinta se encoge o deja puntos desnudos en películas de PP, PE y PET?

    2026-08-27

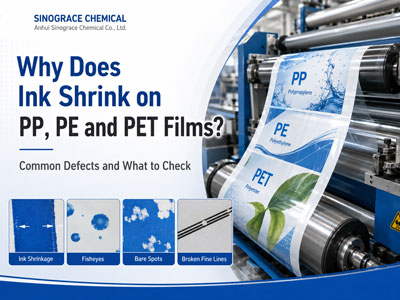
    Es posible que la ausencia de algunos puntos o la rotura de líneas finas no parezcan graves durante una breve prueba de impresión. Una vez que la línea de producción recupere su velocidad normal, la misma película podría empezar a mostrar zonas sin cubrir, áreas sólidas irregulares o texto pequeño incompleto. Cuando esto sucede, a menudo se ajusta primero la tinta. Pero el defecto también puede deberse al estado de la película o a la forma en que la tinta y el sustrato interactúan. El defecto suele dar la primera pista. Una mala humectación no siempre afecta a toda la superficie impresa. Suele aparecer primero en zonas que dejan poco margen de variación: Las líneas finas se rompen Los caracteres pequeños pierden definición Las áreas sólidas desarrollan zonas desnudas aisladas. La tinta se retira poco después de la transferencia. Los ojos de pez aparecen en zonas locales. Los defectos aumentan a medida que aumenta la velocidad de la línea. Si la impresión tiene un aspecto aceptable a baja velocidad, pero cambia durante la producción, conviene comprobar algo más que la viscosidad de la tinta. La película utilizada en la máquina, las condiciones del pretratamiento y el patrón real del defecto pueden ayudar a determinar la causa. PP, PE y PET necesitan un tratamiento diferente. Las películas plásticas pueden parecer similares, pero no se comportan de la misma manera durante la impresión. El PP y el PE normalmente requieren más atención antes de la impresión. Una película que parezca limpia puede presentar una cobertura de tinta irregular si su superficie imprimible no está en las condiciones adecuadas. La PET se comporta de manera diferente y utiliza un método de imprimación distinto. Si la película ya ha sido sometida al tratamiento corona, se debe revisar el material que se está imprimiendo actualmente, en lugar de asumir que un registro de tratamiento anterior representa su estado de impresión actual. Para la resolución de problemas de producción, el resultado real de la impresión es más útil que tratar el PP, el PE y el PET como un solo grupo. La selección de la primera toma comienza con la película. CebadorLa selección debe basarse en el sustrato y el sistema de impresión, no solo en la solidez, la viscosidad o la apariencia. Para los tratados con coronavirusPE, PP, OPP y BOPPAnhui Sinograce Chemical ofreceSA-248G, un recubrimiento superior de impresión acrílico modificado a base de agua. Datos típicos: Contenido sólido:40±1% pH:6.0–8.0 Viscosidad a 25℃:100–200 mPa·s Tg:30℃ SA-248G está diseñado para una buena nivelación y adaptabilidad a la impresión con tinta UV. Para aplicaciones con requisitos adicionales de rendimiento superficial, también ofrece alto brillo, resistencia al agua y resistencia a los arañazos. Para los tratados con coronavirusPET/BOPET,SA-235Utiliza un sistema acrílico modificado diferente. Datos típicos: Contenido de sólidos: 35±1% pH: 7,0–8,0 Viscosidad a 25℃: 100–200 mPa·s Tg: 28℃ La SA-235 está diseñada para la impresión ...

    Lee mas
  • ¿Qué está impulsando el cambio hacia los adhesivos de base acuosa en la producción de láminas de estampación en caliente?
    ¿Qué está impulsando el cambio hacia los adhesivos de base acuosa en la producción de láminas de estampación en caliente?

    2026-08-21

    El estampado en caliente se utiliza ampliamente para añadir efectos metálicos y decorativos a envases, etiquetas, papel, películas plásticas y cuero sintético. Durante muchos años, los adhesivos a base de solventes han sido la opción estándar para este proceso. Eso está empezando a cambiar. Los fabricantes de láminas prestan más atención a las emisiones de COV, la manipulación de solventes, la seguridad laboral y los requisitos de los clientes en cuanto a materiales más sostenibles. Como resultado, los adhesivos de poliuretano en dispersión acuosa se están convirtiendo en una opción práctica para la producción de láminas de estampado en caliente. El agua se utiliza como el principal vehículo en estos adhesivos, lo que puede reducir el uso de solventes orgánicos convencionales. Esto no significa que todos los productos en dispersión acuosa estén libres de solventes, por lo que el contenido real de COV siempre debe verificarse en los documentos técnicos y de seguridad correspondientes. El rendimiento del procesamiento es tan importante como las consideraciones ambientales. Un adhesivo de estampado en caliente debe secarse correctamente en la línea de recubrimiento, permanecer sin pegajosidad durante el rebobinado y el almacenamiento, y activarse a la temperatura de estampado requerida. Algunos adhesivos de poliuretano modificados pueden utilizarse a 95–135°C. Este rango de activación más bajo es útil para papeles y películas plásticas que pueden deformarse con un calor excesivo. La temperatura real de estampado seguirá dependiendo del sustrato, la estructura de la lámina, la presión, la velocidad y el equipo. El secado también debe evaluarse bajo condiciones reales de producción. El peso del recubrimiento, la temperatura del horno, el flujo de aire y la velocidad de la línea afectan al resultado final. Sinograce Chemical fabrica adhesivos en dispersión acuosa para la producción de láminas de estampado en caliente. Nuestro PU-8441 está diseñado para un secado rápido, buen rendimiento anti-repegado, resistencia al calor y adhesión a papel, OPP, PET, PVC, cuero y otros sustratos. El secado también debe evaluarse bajo condiciones reales de producción, ya que el peso del recubrimiento, la temperatura del horno, el flujo de aire y la velocidad de la línea pueden afectar al resultado. Para los fabricantes de láminas que consideran esta transición, seleccionar un adhesivo que se adapte tanto al sustrato como al proceso de recubrimiento existente es esencial.Sinograce Chemical desarrolla soluciones adhesivas para estampado en caliente para la producción de láminas, incluido PU-8441, un adhesivo de poliuretano modificado adecuado para papel, OPP, PET, PVC, cuero y otros sustratos. Preguntas frecuentes ¿Por qué los fabricantes están considerando adhesivos de estampado en caliente en dispersión acuosa? Las principales razones son una menor dependencia de solventes orgánicos, el control de COV, una manipulación de solventes más segura y la creciente demanda de ...

    Lee mas
  • De los sistemas basados en DMF al poliuretano en base acuosa: la transición de bajo COV en recubrimientos industriales para guantes
    De los sistemas basados en DMF al poliuretano en base acuosa: la transición de bajo COV en recubrimientos industriales para guantes

    2026-08-12

    Introducción A medida que los fabricantes de guantes de todo el mundo prestan cada vez más atención a la salud de los trabajadores, las emisiones de VOC y la gestión química en los productos terminados, los recubrimientos tradicionales de poliuretano para guantes a base de solventes que dependen de solventes como DMF se enfrentan a requisitos de cumplimiento ambiental y sanitario cada vez más estrictos. En este contexto, los recubrimientos de poliuretano en base acuosa con bajo VOC (WPU) que pueden utilizarse en formulaciones sin DMF se están convirtiendo en una importante dirección técnica para los recubrimientos industriales de guantes. 1. Transición ecológica: de sistemas a base de solventes a poliuretano en base acuosa Reducir la dependencia de los solventes tradicionales Poliuretano en base acuosa utiliza agua como su medio de dispersión principal. Puede reducir significativamente el uso y la evaporación de solventes orgánicos durante la producción y aplicación del recubrimiento, ayudando a disminuir las emisiones de VOC y reducir la dependencia de los sistemas tradicionales basados en DMF. Mejorar el entorno de producción El uso de sistemas en base acuosa con bajo VOC ayuda a reducir el uso y la evaporación de solventes orgánicos durante la producción, mejorar el entorno de trabajo en las instalaciones de fabricación de guantes y reducir la presión asociada con el almacenamiento, manipulación y gestión de la exposición laboral a solventes. 2. Equilibrio entre tecnología y rendimiento en los recubrimientos de PU en base acuosa para guantes En el pasado, la industria se centraba generalmente en la resistencia a la abrasión, el rendimiento de agarre y la eficiencia de secado de los recubrimientos en base acuosa. Con los avances en la tecnología de síntesis de resinas de poliuretano en base acuosa de nueva generación, algunos sistemas maduros pueden lograr actualmente un buen equilibrio entre las siguientes propiedades y cumplir los requisitos básicos de los recubrimientos industriales para guantes. Rendimiento mecánico y resistencia a la abrasión Al optimizar la estructura molecular y el grado de reticulación del poliuretano en base acuosa, se pueden mejorar la resistencia a la tracción, la resistencia a la abrasión y la durabilidad del recubrimiento. El rendimiento final también se ve afectado por la formulación del recubrimiento, el espesor del recubrimiento, el tipo de sustrato y las condiciones de secado. Por lo tanto, es necesario realizar pruebas bajo condiciones reales de aplicación. Agarre y sensación flexible al tacto Mediante el diseño coordinado de la estructura de la resina, la formulación del recubrimiento y el proceso de tratamiento superficial, se puede lograr el rendimiento de agarre en seco y húmedo requerido mientras se mantiene la suavidad y el ajuste de los guantes. Debido a que el rendimiento de agarre también está relacionado con la estructura superficial del recubrimiento, los aditivos de la formulación y las condiciones...

    Lee mas
  • ¿Qué ocurre con la adhesión de la tinta UV en la película de PET después de la exposición a agua helada?
    ¿Qué ocurre con la adhesión de la tinta UV en la película de PET después de la exposición a agua helada?

    2026-07-29

    Una película PET impresa puede superar una prueba de cinta seca y aun así perder adhesión después del contacto con agua. Para evaluar este riesgo, se revisó una película PET con imprimación después de una exposición a agua helada. ¿Qué ocurrió? La película PET se recubrió primero con una imprimación a base de agua, luego se imprimió con tinta UV y se colocó en agua helada. Después de retirarla del agua, se presionó cinta adhesiva sobre el área impresa y se despegó. La cinta se retiró sin transferencia visible de tinta. Por qué importa la imprimación En la película PET, la imprimación forma la interfaz de unión entre la película y la tinta UV. Su adhesión en húmedo puede verse afectada por el tratamiento superficial, la uniformidad del recubrimiento, el secado y el curado UV. SA-235 imprimación para película PET está diseñada para películas PET y BOPET tratadas con corona. Realice pruebas según el uso final El resultado se aplica únicamente a la película, la imprimación, la tinta UV y la condición de agua helada evaluadas. El agua a temperatura ambiente, el agua hirviendo, el detergente y la exposición a la humedad deben probarse por separado cuando sean relevantes para la aplicación final. Contacto: sales@sinogracechem.com

    Lee mas

Derechos de autor © 2015-2026 Anhui Sinograce Chemical Co., Ltd..Todos los derechos reservados.

top