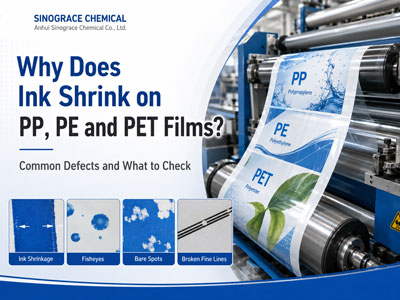
¿Por qué la tinta se encoge o deja puntos desnudos en películas de PP, PE y PET?
Es posible que la ausencia de algunos puntos o la rotura de líneas finas no parezcan graves durante una breve prueba de impresión. Una vez que la línea de producción recupere su velocidad normal, la misma película podría empezar a mostrar zonas sin cubrir, áreas sólidas irregulares o texto pequeño incompleto. Cuando esto sucede, a menudo se ajusta primero la tinta. Pero el defecto también puede deberse al estado de la película o a la forma en que la tinta y el sustrato interactúan. El defecto suele dar la primera pista. Una mala humectación no siempre afecta a toda la superficie impresa. Suele aparecer primero en zonas que dejan poco margen de variación: Las líneas finas se rompen Los caracteres pequeños pierden definición Las áreas sólidas desarrollan zonas desnudas aisladas. La tinta se retira poco después de la transferencia. Los ojos de pez aparecen en zonas locales. Los defectos aumentan a medida que aumenta la velocidad de la línea. Si la impresión tiene un aspecto aceptable a baja velocidad, pero cambia durante la producción, conviene comprobar algo más que la viscosidad de la tinta. La película utilizada en la máquina, las condiciones del pretratamiento y el patrón real del defecto pueden ayudar a determinar la causa. PP, PE y PET necesitan un tratamiento diferente. Las películas plásticas pueden parecer similares, pero no se comportan de la misma manera durante la impresión. El PP y el PE normalmente requieren más atención antes de la impresión. Una película que parezca limpia puede presentar una cobertura de tinta irregular si su superficie imprimible no está en las condiciones adecuadas. La PET se comporta de manera diferente y utiliza un método de imprimación distinto. Si la película ya ha sido sometida al tratamiento corona, se debe revisar el material que se está imprimiendo actualmente, en lugar de asumir que un registro de tratamiento anterior representa su estado de impresión actual. Para la resolución de problemas de producción, el resultado real de la impresión es más útil que tratar el PP, el PE y el PET como un solo grupo. La selección de la primera toma comienza con la película. CebadorLa selección debe basarse en el sustrato y el sistema de impresión, no solo en la solidez, la viscosidad o la apariencia. Para los tratados con coronavirusPE, PP, OPP y BOPPAnhui Sinograce Chemical ofreceSA-248G, un recubrimiento superior de impresión acrílico modificado a base de agua. Datos típicos: Contenido sólido:40±1% pH:6.0–8.0 Viscosidad a 25℃:100–200 mPa·s Tg:30℃ SA-248G está diseñado para una buena nivelación y adaptabilidad a la impresión con tinta UV. Para aplicaciones con requisitos adicionales de rendimiento superficial, también ofrece alto brillo, resistencia al agua y resistencia a los arañazos. Para los tratados con coronavirusPET/BOPET,SA-235Utiliza un sistema acrílico modificado diferente. Datos típicos: Contenido de sólidos: 35±1% pH: 7,0–8,0 Viscosidad a 25℃: 100–200 mPa·s Tg: 28℃ La SA-235 está diseñada para la impresión ...
Lee mas

 español
 English
 français
 русский
 العربية